楼盘情况
该工厂重要生产销售L-赖氨酸,日排放量废气1500m³。原先的解决控制系统不了回应水体振幅,有水出COD经常性重金属超标。2021落实提标更新改造水利工程,主要包括新型的膜生态学反應器組合的工艺,总投资费用220070万,解决成本费用高于3.8元/吨水。
生产废水化学成分与来自
废渣最主要产自:
发效液生成污水(60%)
阴离子互转树脂胶机体再生废气(25%)
专用设备洗掉废液(15%)
的特征感染物以及:
COD 6000-9000mg/L
化学需氧量 150-300mg/L
硫酸钠铵 1.5-2.5%
残糖 0.3-0.8%
菌体血清 0.5-1.2g/L
正确处理加工过程工作流程
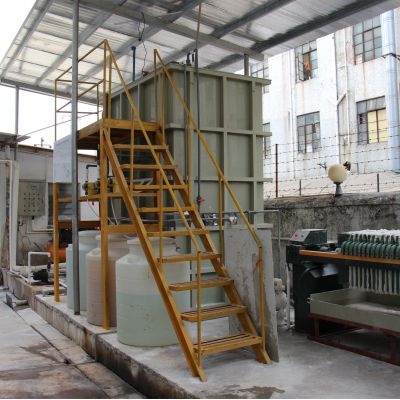
企业创新采用了"资源共享回收分类外理+生物化学外理+膜分割"艺路线规划:
菌体蛋白质回收并
:陶瓷制品膜滤过设计二手回收菌体蛋白酶,一年生产能120吨
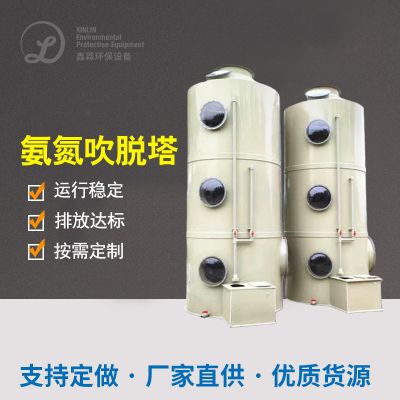
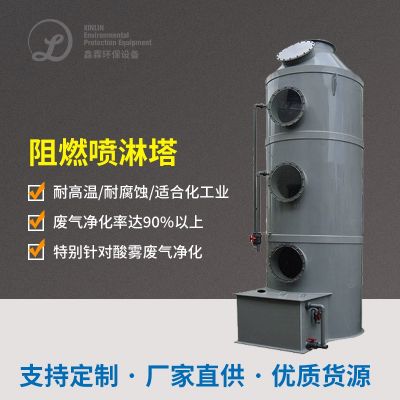
氨吹脱塔
:pH调至11后吹脱的回报利用氢氧化钠铵,年的回报利用2500吨
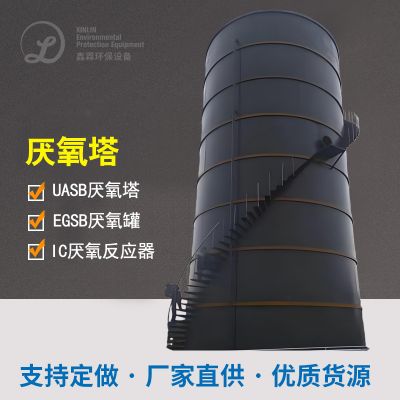
IC好氧池发生流化床反应器
:35℃中温进行发酵,体积短路电流15kgCOD/(m³·d)
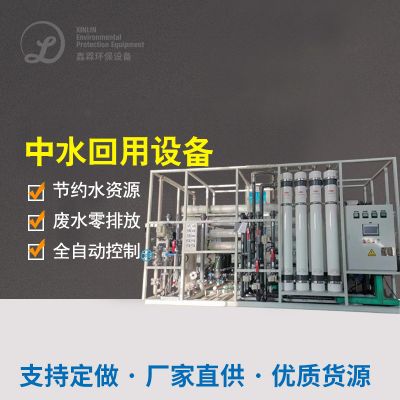
MBR系统化
:使用PVDF中空玻璃窗弹性纤维膜,MLSS能维持8000-10000mg/L
反进行渗透程序
:40%产水循环于研发工艺技术
最终能够结果
进行改造后加载统计数据表示:
COD从进行进水8500mg/L减至65mg/L(避开率99.2%)
化学需氧量从280mg/L降到8mg/L(出掉率97.1%)
有限水源的工业废水处理率增长至35%
年降碳COD 4600吨,创收副新产品总价值180万
操作系统系统深圳自动化状态高,人力料工费调低40%

 扫一扫添加微信