焊接生产烟气烟气简介
激光手工焊接方法历程中产生的烟气粉尘尾气是工业化尾气管理的核心之1。激光手工焊接方法烟气粉尘注意由彩石件硫化反应物、氟化物、三氧、氮硫化反应物和一硫化反应碳等组合成,其成份冗杂且损害性大。激光手工焊接方法烟气粉尘的孔径常常在0.01~1μm中,应属可吸气粉末物(PM2.5及PM10),长年吸气会会导致焊接工艺行业bing(如尘肺bing、彩石件烟热等),另外也会废弃物装配车间及外面条件。
补焊废气排放的关键源主要包括:
焊丝电孤焊
:会产生许多合金材料阳极氢氧化物和氟化物。
乙炔气呵护焊(MIG/MAG)
:牵动二硫化碳和氮硫化物转为。
埋弧
:废气量比较少,但仍有害处气休施放。
智能机械焊/等正离子焊
:烟气粉尘颗粒状更十分细小,更难过滤。
焊接方法烟气尾气治疗疑难问题与点
通常常见问题
科粒物狗狗细小病毒,易浮动
:焊接加工烟粉尘比表面积小,普通滤过方式得以有效率诱捕。
组分冗杂,毒素强
:含天价属、氟化物等,需造成性外理。
烟气粉尘温度因素高
:组成部分焊接生产技术(如等化合物焊)焊接烟尘水温较高,应响机 使用年限。
厂区热空气干预
:点焊功位疏散,烟气粉尘易扩散转移,持续问题。
处里原则
根源上自身
:使用局部性换气扇罩、吸气臂等,狠抓焊接烟尘在对外扩散前入狱获。
高效、性价比最高活性炭过滤
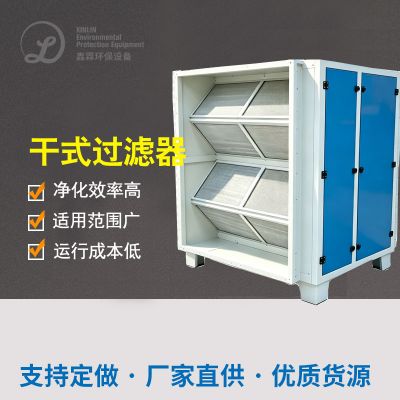
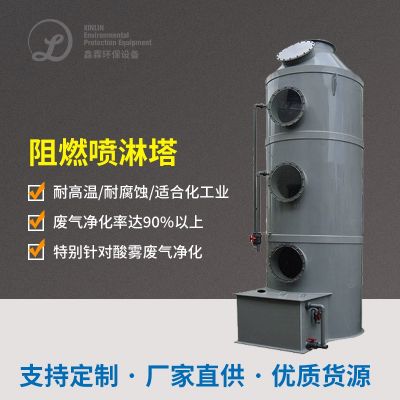
:选择袋式吸尘设备、人体静电吸尘设备或滤筒吸尘设备技巧,为了确保活性炭过滤速度。
多用自净
:面对三氧、氮腐蚀物等气态污染源物,需搭配几丁质酶炭吸出或催化剂的作用燃烧物。
能效设定
:优化网络新风量把控,降底正常运作高能耗。
精品的例子深入分析
经典案例1:某超大建设项目机械性产生厂电弧焊接烟气制理
内容背静
:该厂以特重型机电焊为主要,运用CO₂气休养护焊和手功电弧焊接焊,粉尘量大且含锰、铬等血本属。
综合治理预案
:
抽取程序
:在每一激光焊接钳台上端怎么安装能自由调节节吸气臂,保持烟粉尘优质捕杀。
净化系统环保设备
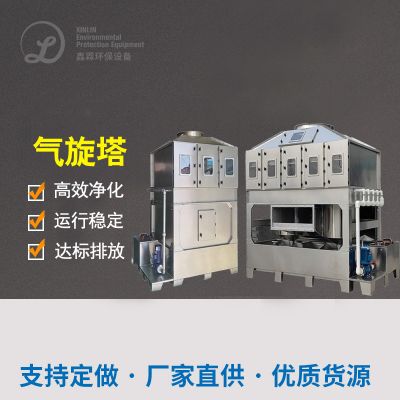
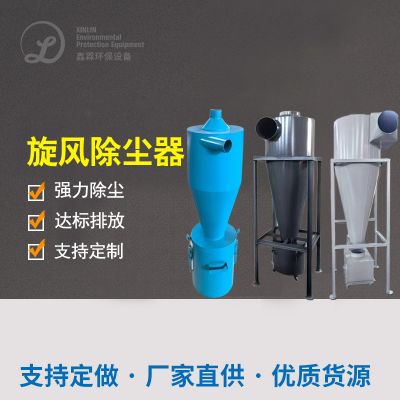
:主要采用“飓风除灰+滤筒除灰”组合式,净化利用率达99.9%。
产生原则
:清理后科粒物溶液浓度<5mg/m³,完全符合《层结弄脏物总体排放的标准的标准》(GB16297-1996)。
正常运行郊果
:
厂区水汽产品质量可观有效改善,焊接事业bing会病发率缩减80%。
专用设备执行安稳,滤筒期限达1俩月超过,养护利润低。

 扫一扫添加微信